拋光輪 · 砂輪片種類 · 玻璃拋光輪 · 鑽石砂輪 · 樹脂砂輪
玻璃拋光輪與砂輪片種類:依工位選擇鑽石、樹脂與拋光砂輪
了解玻璃加工常用的鑽石砂輪、樹脂砂輪與玻璃拋光輪,依粗磨、精磨、拋光工位、粒度與玻璃厚度選擇合適的砂輪片種類。
了解玻璃加工常用的鑽石砂輪、樹脂砂輪與玻璃拋光輪,依粗磨、精磨、拋光工位、粒度與玻璃厚度選擇合適的砂輪片種類。 先確認設備、砂輪工位與加工用途,再比較替換砂輪或提交詢價。
快速答案
玻璃加工不是只選一片砂輪,而是依加工順序配置一組砂輪。常見順序是:鑽石砂輪進行粗磨與細磨,樹脂砂輪進行精磨並修整研磨痕,再由玻璃拋光輪完成邊部亮度與清晰度;這是選擇各種砂輪片種類時最先要確認的原則。
因此,選擇砂輪片種類時,先確認砂輪位於哪一個工位,再核對玻璃厚度、邊型、外徑、內孔、工作層、粒度、冷卻與前後工序。只用外徑或產品名稱配對,容易造成崩角、研磨痕或亮度不穩。
玻璃加工常見砂輪片種類
| 砂輪類型 | 主要用途 | 常見工序 | 選型重點 |
|---|---|---|---|
| 鑽石砂輪 | 去除材料、形成直邊或斜邊 | 粗磨、細磨 | 輪廓、粒度、工作層、工位與冷卻 |
| 樹脂砂輪 | 降低鑽石砂輪留下的研磨痕 | 精磨、預拋 | 前一道砂輪結果、粒度與接觸面 |
| 玻璃拋光輪 | 提升邊部亮度與均勻度 | 最終拋光 | 拋光材料、工位、玻璃類型與目標亮度 |
| 杯型砂輪 | 以特定接觸形狀加工直邊、倒角或斜邊 | 磨邊、斜邊 | 杯型輪廓、內孔、安裝間隙與設備工位 |
| Low-E 去膜輪 | 移除玻璃邊部 Low-E 鍍膜 | 去膜 | 鍍膜類型、去膜寬度、設備與後續密封工序 |
從粗磨、精磨到拋光:依工位選擇砂輪片種類
工位名稱會因設備品牌而不同,以下順序可作為直線磨邊機與雙邊磨的選型起點。先以每個主軸實際承擔的去除量和前一道加工結果配輪,再確認外徑、內孔、輪廓、工作層與冷卻條件。
| 加工階段 | 常見工位任務 | 優先選擇 | 交給下一工位的結果 |
|---|---|---|---|
| 粗磨 | 快速去除切割痕、建立直邊或倒角輪廓 | 較粗粒度的鑽石砂輪 | 輪廓已成形,但仍保留可控的研磨紋 |
| 細磨/精磨 | 降低前段紋路、穩定邊部一致性 | 較細粒度鑽石砂輪;需要預拋時再接樹脂砂輪 | 無深紋、無異常崩角,讓後段可均勻接觸 |
| 預拋 | 修整細微研磨痕並平順過渡 | 樹脂砂輪 | 表面均勻,適合玻璃拋光輪完成最後處理 |
| 最終拋光 | 提升亮度、清晰度與邊部均勻性 | 玻璃拋光輪 | 達到目標亮度,不應再承擔成形或大量去除 |
同一條線上的 D、R、P 工位不應只按輪徑替換:D 工位通常處理成形與去除量,R 工位承接前段紋路,P 工位才處理最後亮度。若設備是雙邊磨,可先對照雙邊磨砂輪方案的工位配置,再逐一核對現用砂輪。
為什麼鑽石輪、樹脂輪與拋光輪不能互相替代?
三者的結合結構、磨削方式與設計負荷不同。鑽石砂輪需要承受較大的材料去除與輪廓成形;若以樹脂輪取代,去除效率、形狀保持與壽命可能不足。樹脂砂輪的任務是把鑽石砂輪留下的研磨痕逐步變細;若直接跳過它,玻璃拋光輪需要處理過深紋路,容易造成亮度不均、效率下降或過早磨耗。
玻璃拋光輪同樣不能回頭取代鑽石輪或樹脂輪。它是為最後的細微痕跡與光澤設計,不適合修正崩角、錯誤輪廓或大量去除。若終拋效果不穩,應從前段鑽石輪的粒度、精磨/樹脂工位的過渡、冷卻水與去除量分配逐段檢查,而不是只更換最後一片拋光輪。
鑽石砂輪:玻璃磨邊的主要去除工序
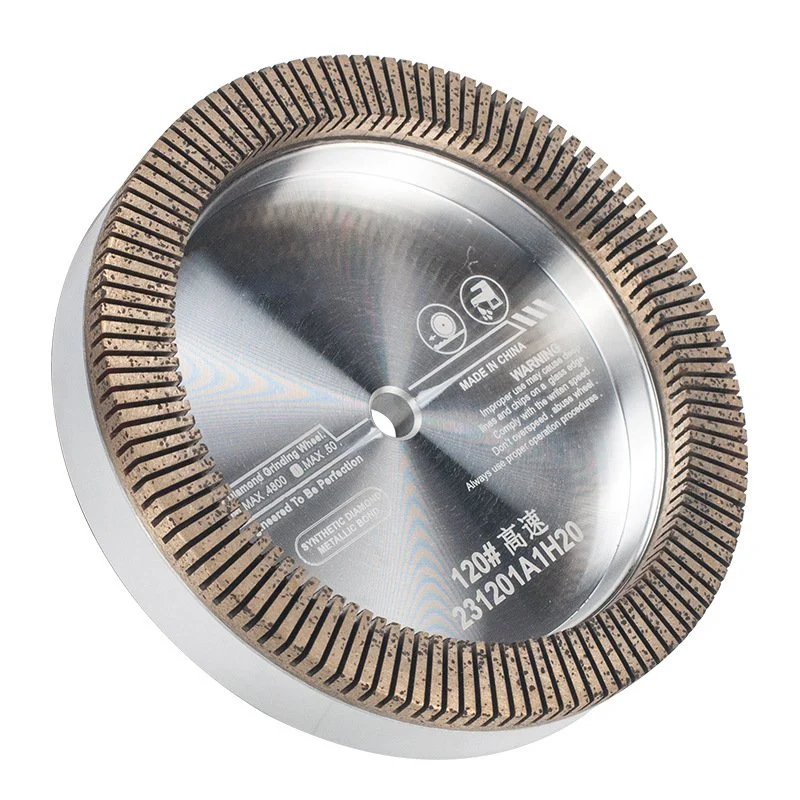
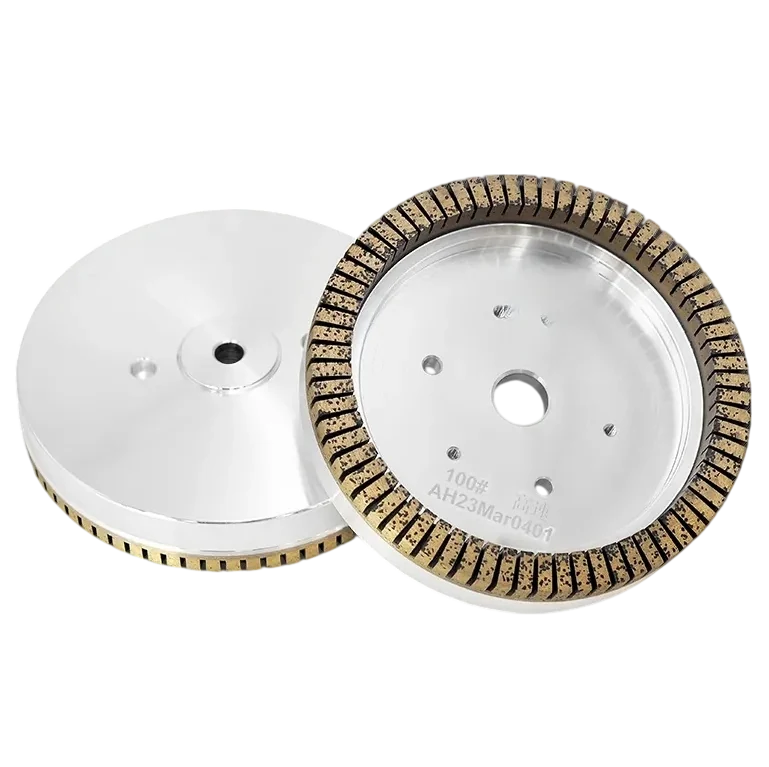
鑽石砂輪通常位於前段工位,負責主要去除量與邊部形狀。直線磨邊機、雙邊磨與斜邊機都會依設備配置使用不同輪廓與粒度的鑽石砂輪。
粗粒度通常有利於較快去除材料;較細粒度則用於改善前一階段的表面與邊型。實際選擇還要結合玻璃厚度、單邊去除量、砂輪接觸面、冷卻水與下一道樹脂砂輪的工作條件。
可先查看玻璃用鑽石砂輪與直線磨邊機砂輪方案,再依現用設備確認規格。
樹脂砂輪:在拋光前修整研磨痕
樹脂砂輪通常安排在鑽石砂輪之後。它的工作是修整前段留下的研磨痕、提升邊部一致性,並讓後段拋光輪在穩定的表面條件下工作。
如果玻璃邊部仍有明顯研磨痕,不能只更換拋光輪。應先檢查鑽石砂輪留下的表面、樹脂砂輪的粒度與工位、冷卻水方向,以及每個工位的去除量分配。
玻璃拋光輪:決定最終亮度與清晰度
玻璃拋光輪用於最後幾個工位,目標是去除細微研磨痕並形成明亮、均勻的玻璃邊部。實際產品可能使用橡膠、氧化鈰、羊毛或其他適合的拋光結構。
拋光輪的效果取決於整套砂輪順序。若前段工序已出現崩角、輪廓不準或過深研磨痕,單靠最後一道拋光輪通常無法可靠修正。應先讓鑽石、樹脂與拋光三個階段的負荷保持合理。
可比較玻璃拋光輪產品,包括 10S 拋光輪、氧化鈰羊毛輪及適用於不同工位的拋光產品。
杯型砂輪與一般砂輪的差異
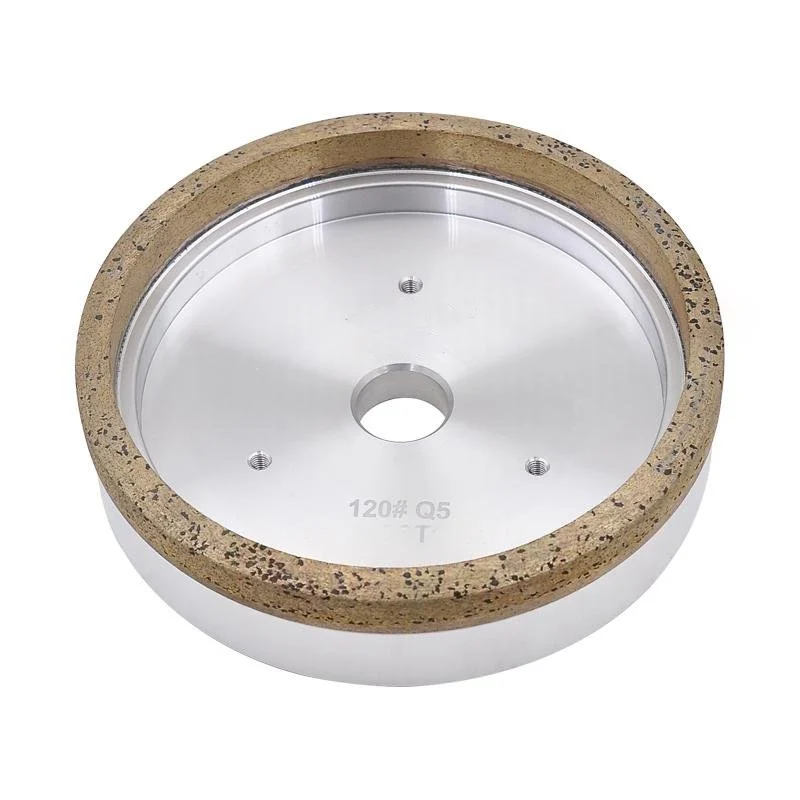
杯型砂輪不是只看外觀或外徑就能替換。它的輪廓與工作層決定了與玻璃直邊、倒角或斜邊的接觸方式。即使外徑相同,不同內孔、工作層寬度、輪廓、安裝高度與主軸間隙,都可能使砂輪不適合現有設備。
若需要杯型砂輪,請同時提供現用砂輪的正面、側面與標籤照片,以及設備工位與邊型資料。可先查看玻璃用杯型鑽石砂輪。
選擇玻璃拋光輪前的資料清單
準備下列資料,可讓砂輪選型與報價更準確:
- 設備品牌、型號與砂輪工位。
- 現用砂輪正面、側面與標籤照片。
- 外徑、內孔、厚度、工作層與輪廓。
- 玻璃厚度、邊型、去除量與目標亮度。
- 前一道砂輪類型、粒度與目前邊部結果。
- 冷卻水、進給、速度與現有問題,例如崩角、研磨痕、亮度不足或壽命短。
您可透過中文詢盤頁提交資料,由技術團隊依加工順序協助核對鑽石砂輪、樹脂砂輪與拋光輪。
提交設備型號與工位順序,取得配輪建議
要取得可執行的配輪建議,請在中文詢盤頁提交設備型號、玻璃厚度與完整工位順序,並附上現用砂輪照片、外徑、內孔、輪廓和目前問題。技術團隊會依粗磨、精磨到拋光的順序,協助確認鑽石砂輪、樹脂砂輪與玻璃拋光輪的搭配,而非只按單一產品名稱報價。
重點整理
玻璃加工常見的砂輪片種類包含鑽石砂輪、樹脂砂輪、拋光輪與杯型砂輪。選型要以設備工位和工序為起點,而不是只依產品名稱;再核對尺寸、輪廓、粒度、冷卻與所需邊部結果,才能建立穩定的磨邊與拋光流程。
常見問題
玻璃加工常用哪些砂輪片種類?
玻璃磨邊通常依序使用鑽石砂輪、樹脂砂輪與拋光輪。鑽石砂輪負責主要去除量與成形;樹脂砂輪減少研磨痕;拋光輪完成邊部亮度。
玻璃拋光輪可以直接取代樹脂砂輪嗎?
通常不可以。拋光輪用於最後的細微痕跡處理與亮度,而樹脂砂輪負責在拋光前修整鑽石砂輪留下的研磨痕。兩者要依工位搭配。
選擇玻璃拋光輪前需要確認哪些資料?
請確認設備型號、工位、玻璃厚度、現用砂輪的外徑與內孔、輪廓、前一道砂輪、冷卻條件與目標邊部亮度。