高速與一般雙邊磨邊機
本方案依實際加工順序配置砂輪,協助您按工位而不是只按外徑選擇產品。

快速結論:針對雙邊磨玻璃加工機,依砂輪工位、玻璃厚度、去除量與邊部亮度建立穩定的玻璃研磨流程。
| 最小加工玻璃尺寸 | 350 × 350 mm |
|---|---|
| 最大加工玻璃尺寸 | 4000 mm (配置 A) / 2500 mm (配置 B) |
| 玻璃厚度 | 3–25 mm |
| 設備重量 | 8500 kg (配置 A) / 8100 kg (配置 B) |
| 設備尺寸(長 × 寬 × 高) | 5550 × 4700 × 2300 mm (配置 A) / 5500 × 4200 × 2300 mm (配置 B) |
本方案依實際加工順序配置砂輪,協助您按工位而不是只按外徑選擇產品。
在確認報價或複購前,請先核對設備配置與加工條件。
了解鑽石輪、樹脂輪與玻璃拋光輪如何依粗磨、精磨到拋光順序配置,以及三者不能互相替代的原因。
以下工位資料與推薦產品以 HTML 整理,方便採購和技術核對。
| 工位 | 加工流程 | 馬達功率 | 馬達轉速 | 砂輪類型 | 建議規格 |
|---|---|---|---|---|---|
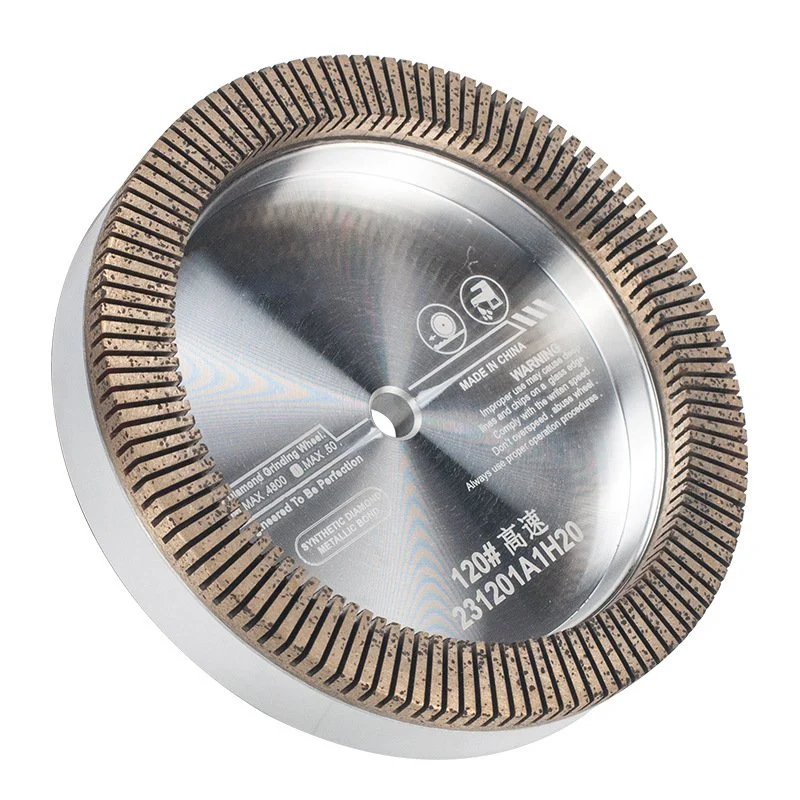
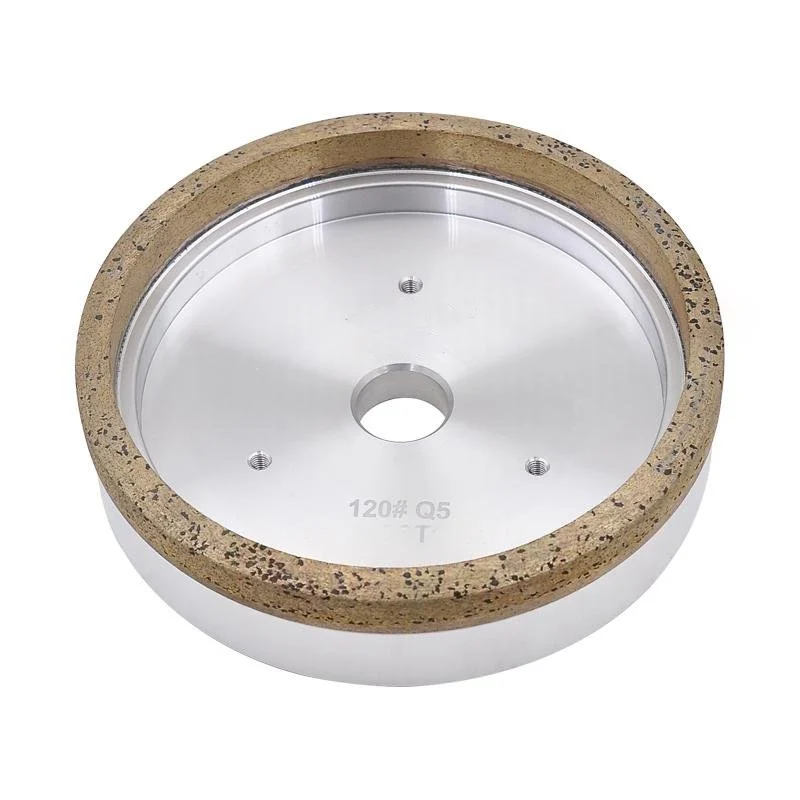
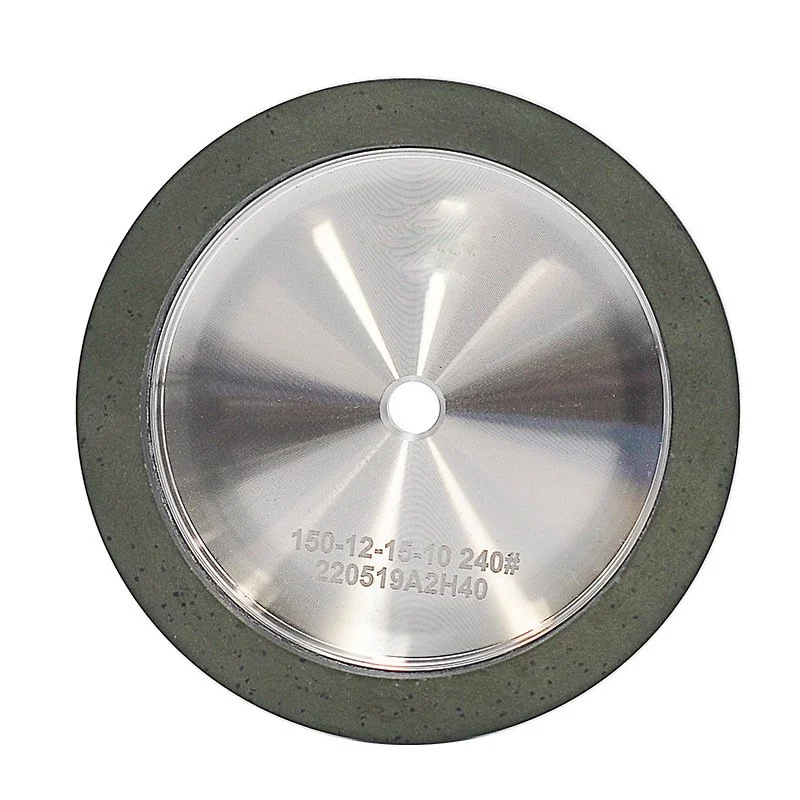
| D1 | 粗磨 | 2.2 kW | 2910 r/min | 鑽石砂輪 | Ø150 · 100 grit |
| D2 | 精磨 | 2.2 kW | 2910 r/min | 鑽石砂輪 | Ø150 · 180 grit |
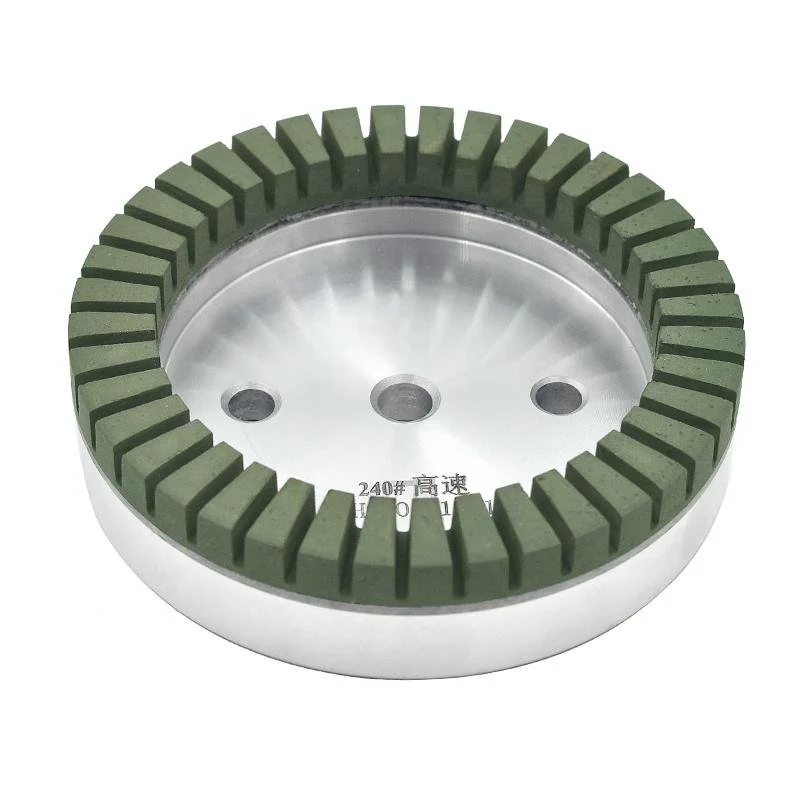
| R1 | 邊角研磨 | 1.5 kW | 2910 r/min | 樹脂砂輪 | Ø130 · 240 grit |
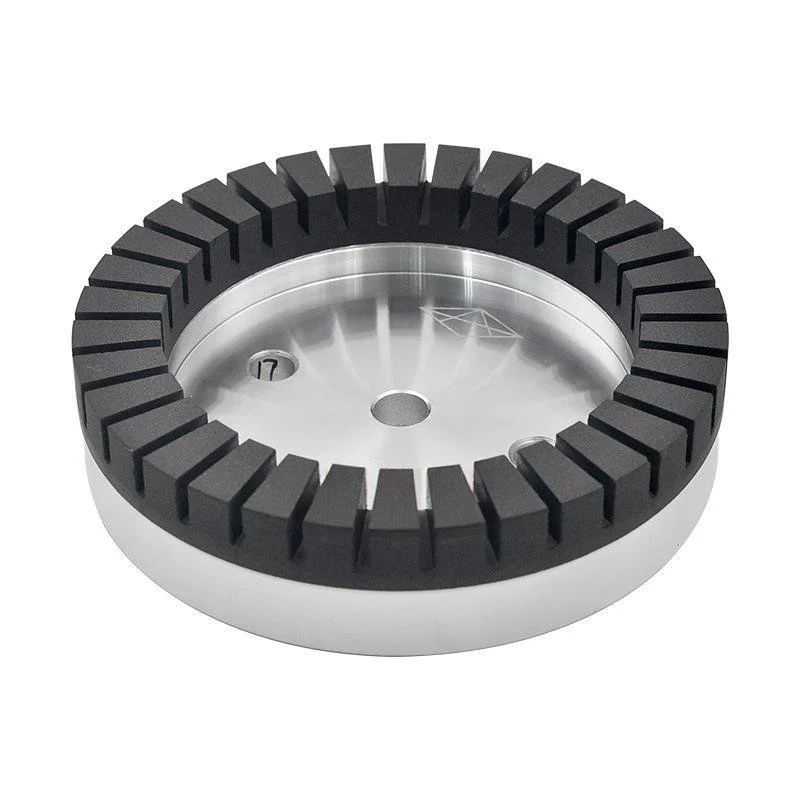
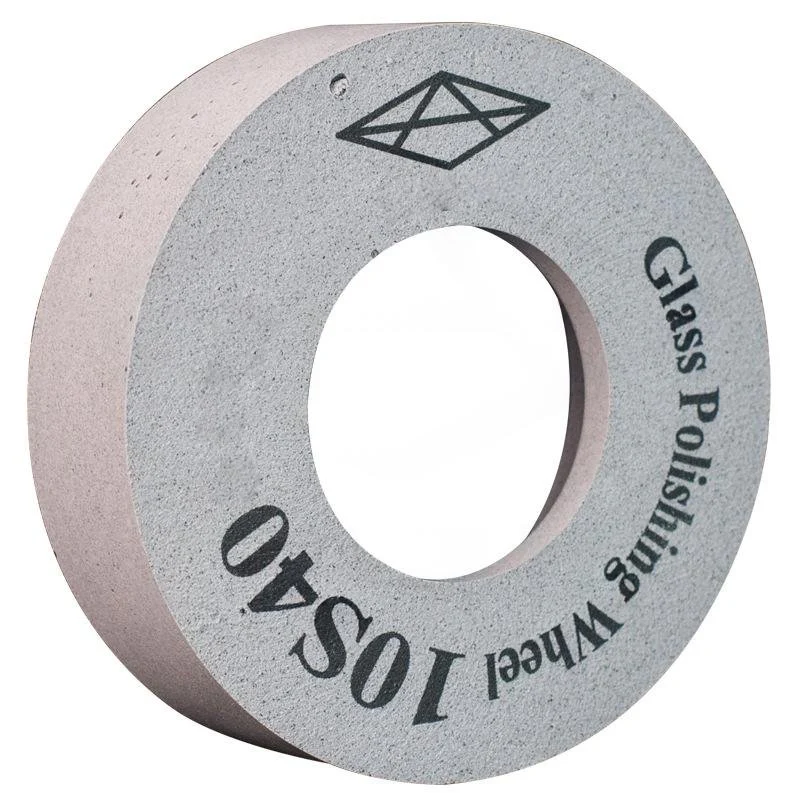
| P1 | 邊角拋光 | 1.5 kW | 2910 r/min | 10S 拋光輪 | Ø130 · 10S60 |
| R2 | 邊角研磨 | 1.5 kW | 2910 r/min | 樹脂砂輪 | Ø130 · 240 grit |
| P2 | 邊角拋光 | 1.5 kW | 2910 r/min | 10S 拋光輪 | Ø130 · 10S60 |
| R3 | 精磨 | 2.2 kW | 2910 r/min | 樹脂砂輪 | Ø150 · 240 grit |
| P3 | 邊部拋光 | 2.2 kW | 2910 r/min | 10S 拋光輪 | Ø150 · 10S40 |
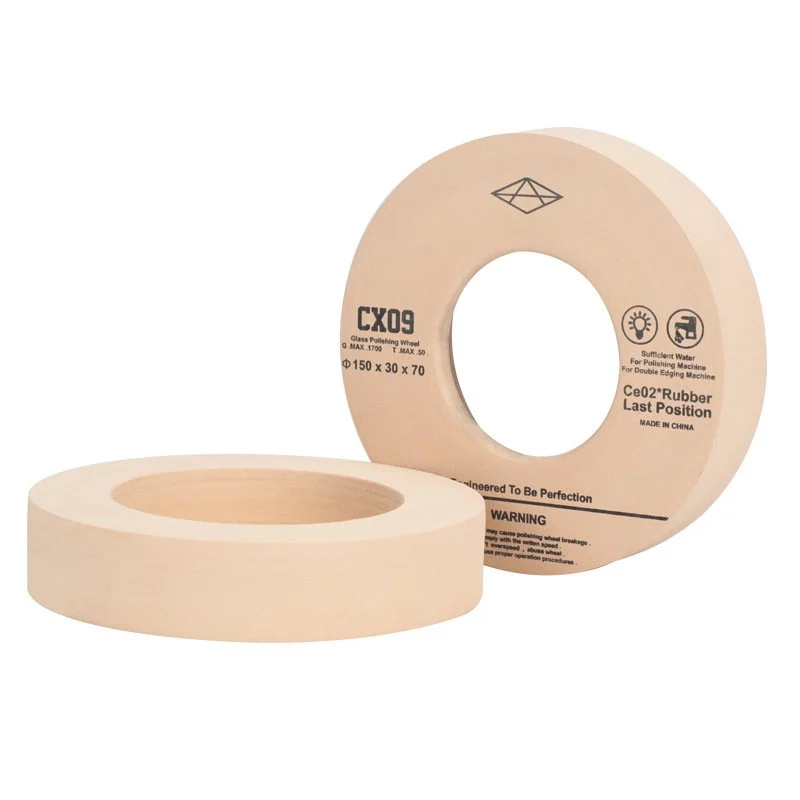
| P4 | 最終拋光 | 1.5 kW | 1440 r/min | X-5000 拋光輪 | Ø150 · 10S60 |
D1 / D2 · rough and 精磨
R1 / R2 / R3 · arris and edge 精磨
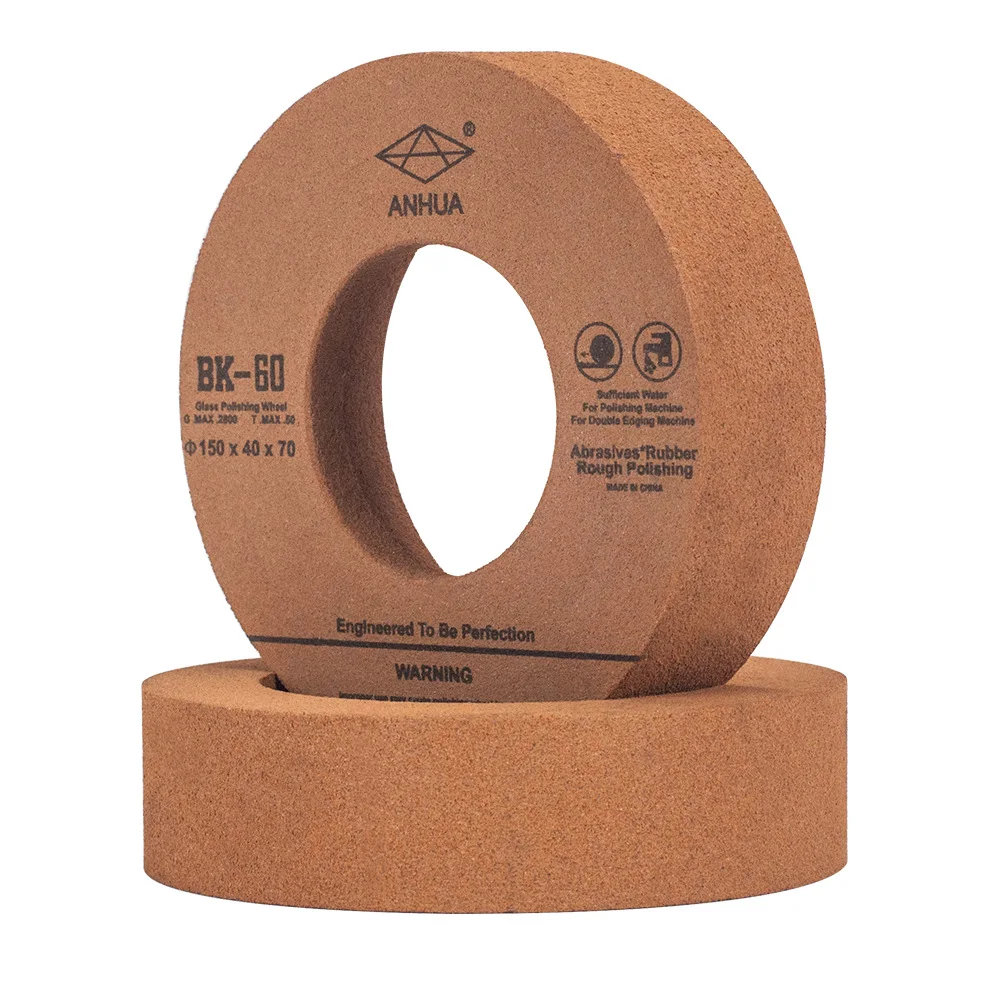
通常先由鑽石砂輪負責粗磨與細磨,再由樹脂砂輪修整研磨痕,最後使用拋光輪完成邊部拋光;實際順序須依設備配置確認。
請提供砂輪工位、外徑、內孔、粒度、玻璃厚度與現用砂輪照片,不能只依外徑或關鍵字選擇。